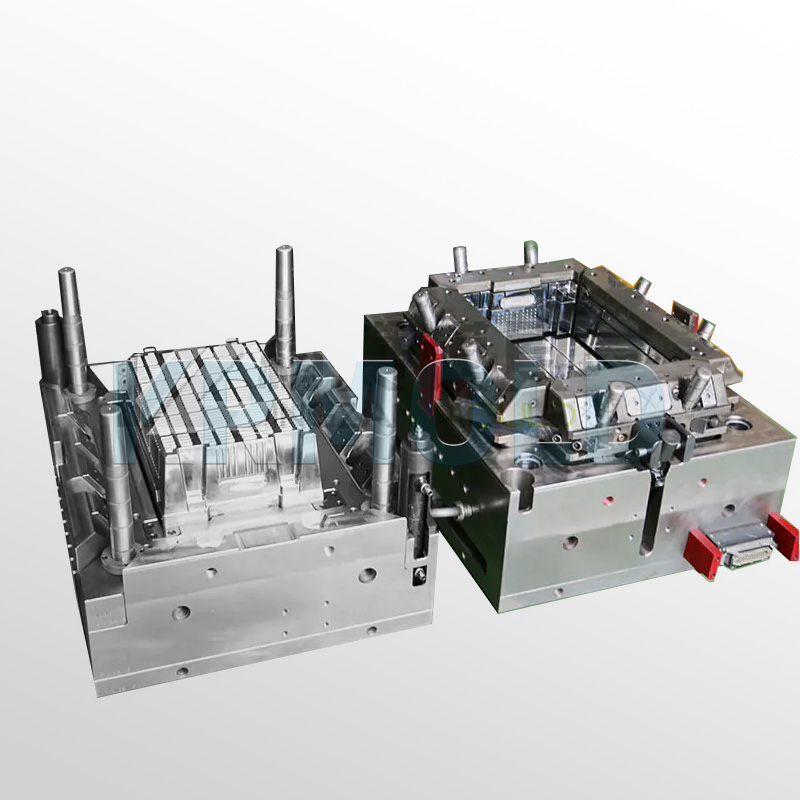
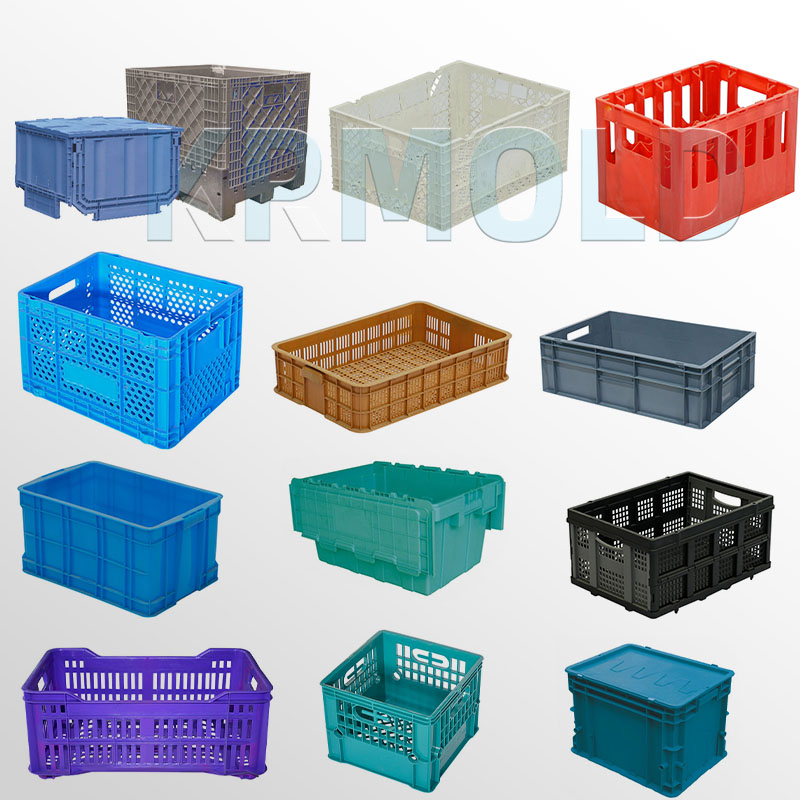
प्लास्टिक क्रेट इंजेक्शन मोल्ड का परिचय
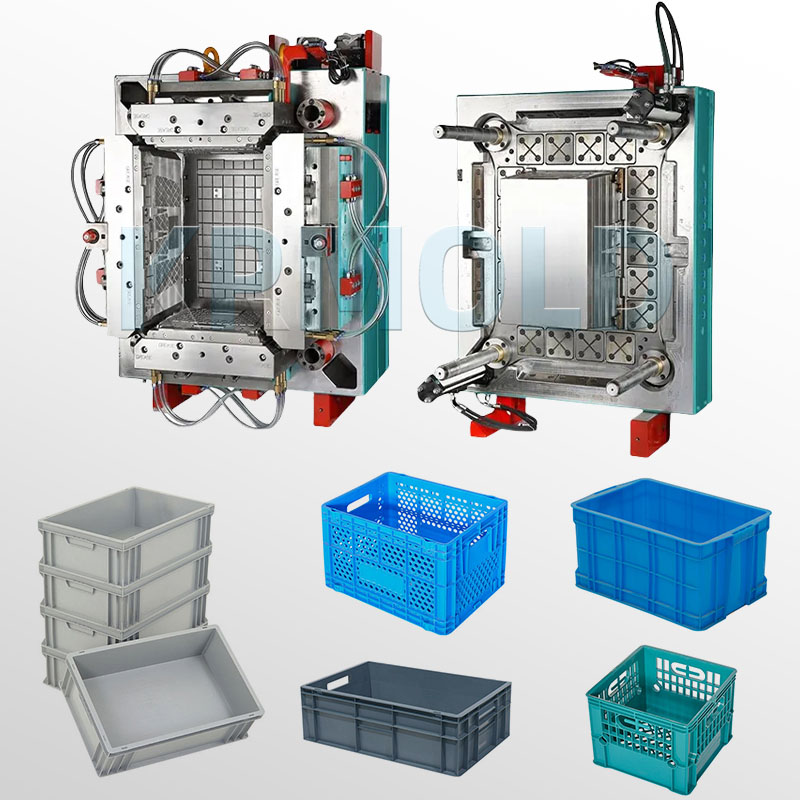
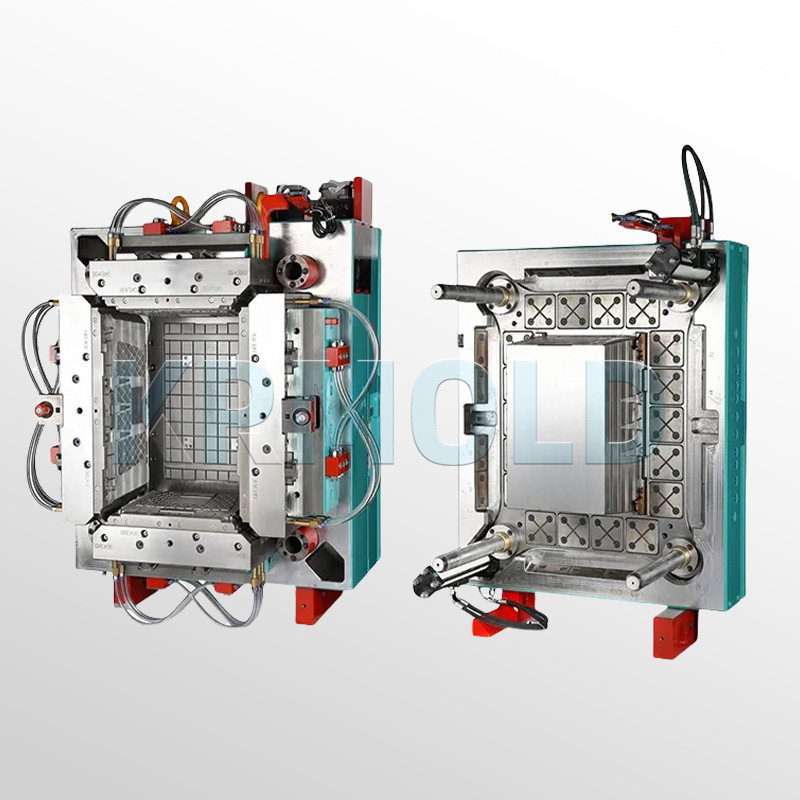
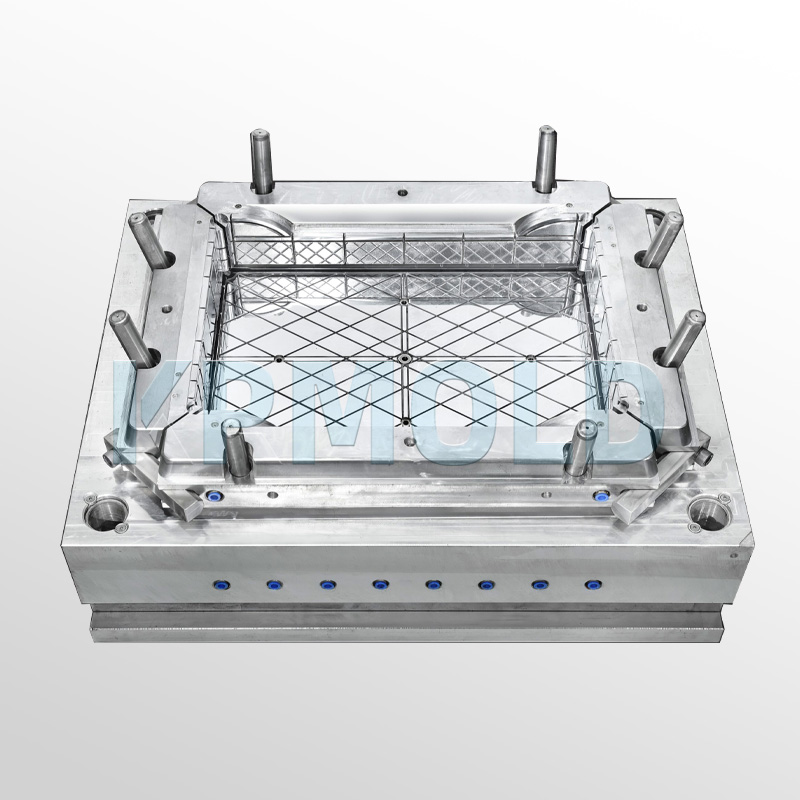
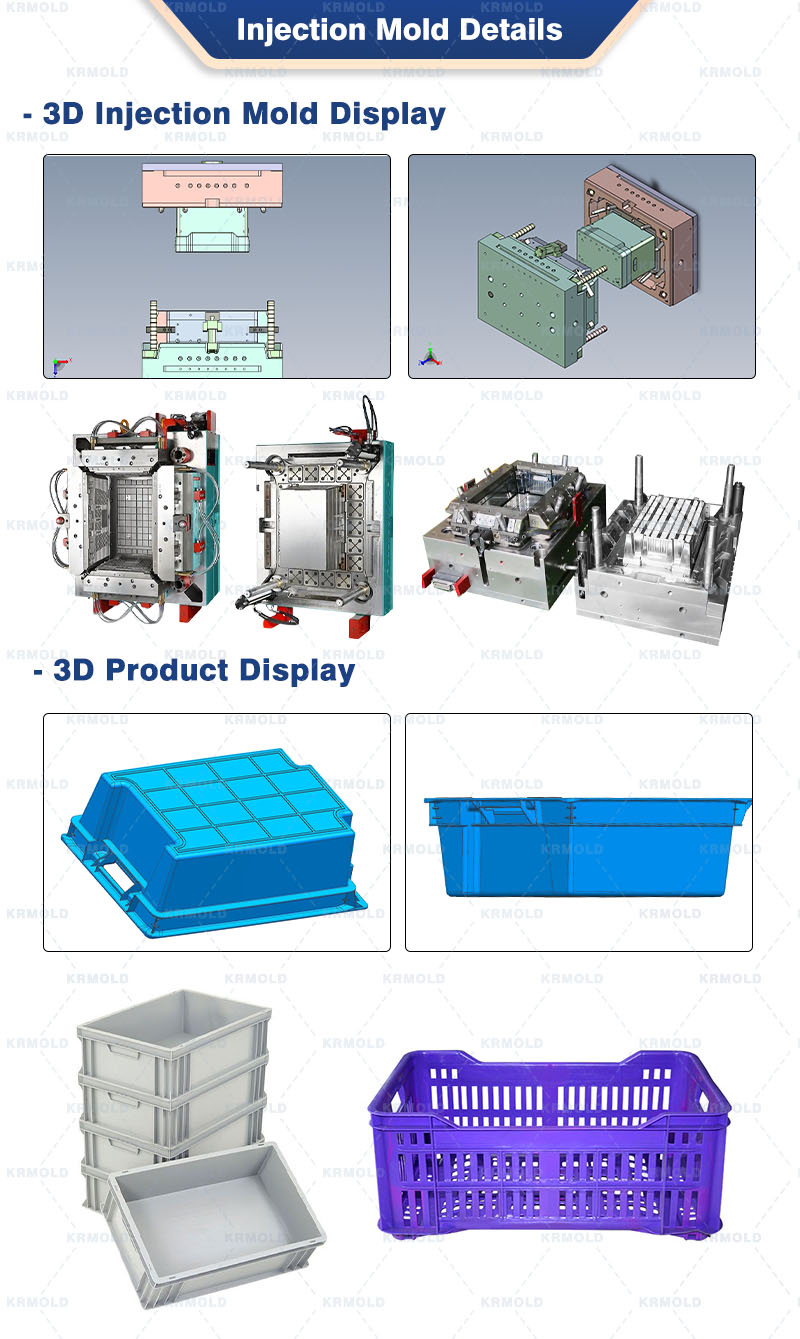
केआरएमओल्ड प्लास्टिक क्रेट इंजेक्शन मोल्ड टिकाऊ और उच्च-शक्ति वाले प्लास्टिक क्रेट के बड़े पैमाने पर उत्पादन के लिए डिज़ाइन किए गए हैं। उच्च मात्रा में उत्पादन के लिए निर्मित, ये प्लास्टिक क्रेट मोल्ड आधुनिक लॉजिस्टिक्स और आपूर्ति श्रृंखला प्रबंधन में व्यापक रूप से उपयोग किए जाते हैं।
केआरएमओएलडी उच्च गुणवत्ता वाले प्लास्टिक क्रेट मोल्ड का निर्माण करता है जो सटीकता और उत्कृष्ट घिसाव प्रतिरोध की विशेषता रखते हैं, जिससे उच्च दबाव में विश्वसनीय प्रदर्शन और उत्पाद के आयामों में एकरूपता सुनिश्चित होती है।
केआरएमओल्ड का लक्ष्य वैश्विक निर्माताओं को ऐसे मोल्डिंग समाधान प्रदान करना है जो उच्च चक्र संख्या, लंबी सेवा जीवन और कम रखरखाव आवश्यकताओं की पेशकश करते हैं।
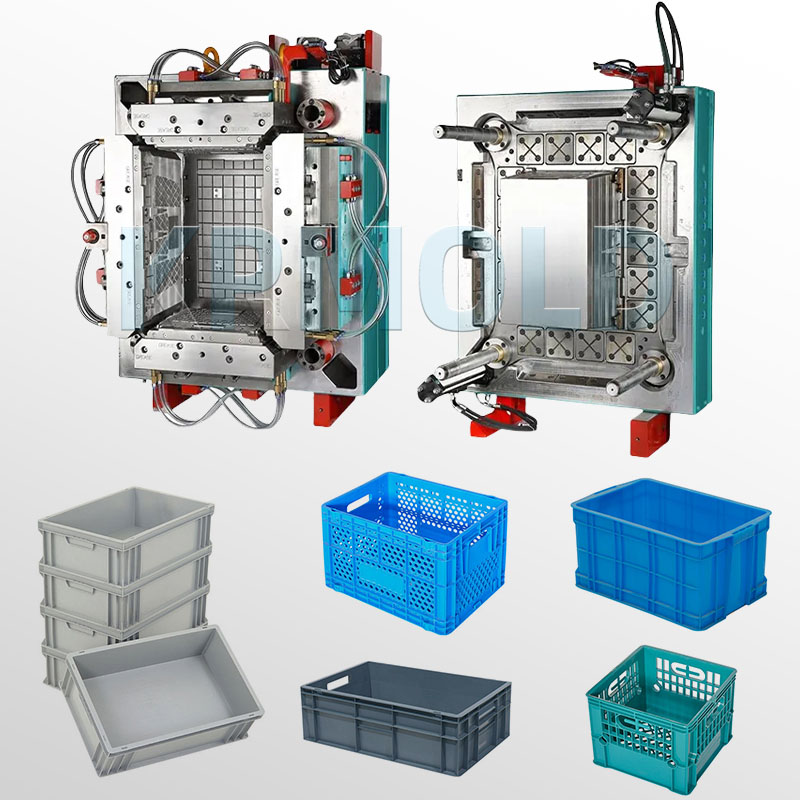
प्लास्टिक क्रेट इंजेक्शन मोल्ड की विशिष्टताएँ
| पैरामीटर आइटम | तकनीकी निर्देश |
| मोल्ड स्टील | कैविटी/कोर: डीआईएन 1.2738 / 718एच / पी20 (पूर्व-कठोर एचआरसी 28-32) |
| मोल्ड बेस | S50C या लाइन किमी मानक मोल्ड बेस |
| कैविटी की संख्या | 1 गुहा / 2 गुहाएँ |
| धावक प्रणाली | वाल्व-गेट हॉट रनर (यूडीओ / मोल्ड-मास्टर्स); 4-पॉइंट या 6-पॉइंट गेटिंग |
| समय चक्र | 35 सेकंड से 50 सेकंड तक (उत्पाद के वजन और दीवार की मोटाई के आधार पर) |
| निष्कासन प्रणाली | इजेक्टर पिन + एयर पॉपेट्स + मैकेनिकल लिंकेज |
| मोल्ड लाइफ | 800,000 – 1,000,000 चक्र (उचित रखरखाव के साथ) |
| संगत उपकरण | 650T – 1200T इंजेक्शन मोल्डिंग मशीन |
केआरएमओल्ड प्लास्टिक क्रेट इंजेक्शन मोल्ड की विशेषताएं
1. इष्टतम शीतलन प्रणाली
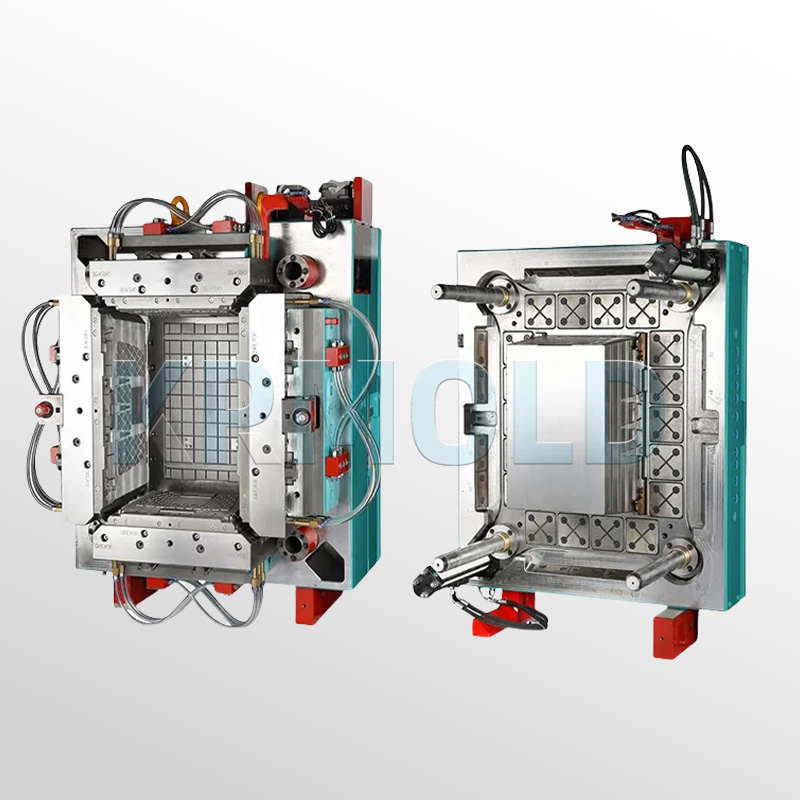
प्लास्टिक क्रेट इंजेक्शन मोल्डिंग के दौरान कुल चक्र समय का 60% से अधिक हिस्सा शीतलन समय का होता है। केआरएमओल्ड अनुरूप शीतलन और बेरिलियम-तांबा इंसर्ट के संयोजन का उपयोग करता है।
हैंडल वाले क्षेत्रों और सुदृढ़ीकरण पसलियों के आधार जैसे ऊष्मा संचय क्षेत्रों में अत्यधिक ऊष्मीय चालकता वाले बेरिलियम-तांबे को एम्बेड करके, शीतलन दक्षता को 20%-30% तक बढ़ाया जाता है, जिससे मोल्ड से निकालते समय उत्पाद के विरूपण को प्रभावी ढंग से रोका जा सकता है।
2. चार-तरफ़ा स्लाइडर संरचना
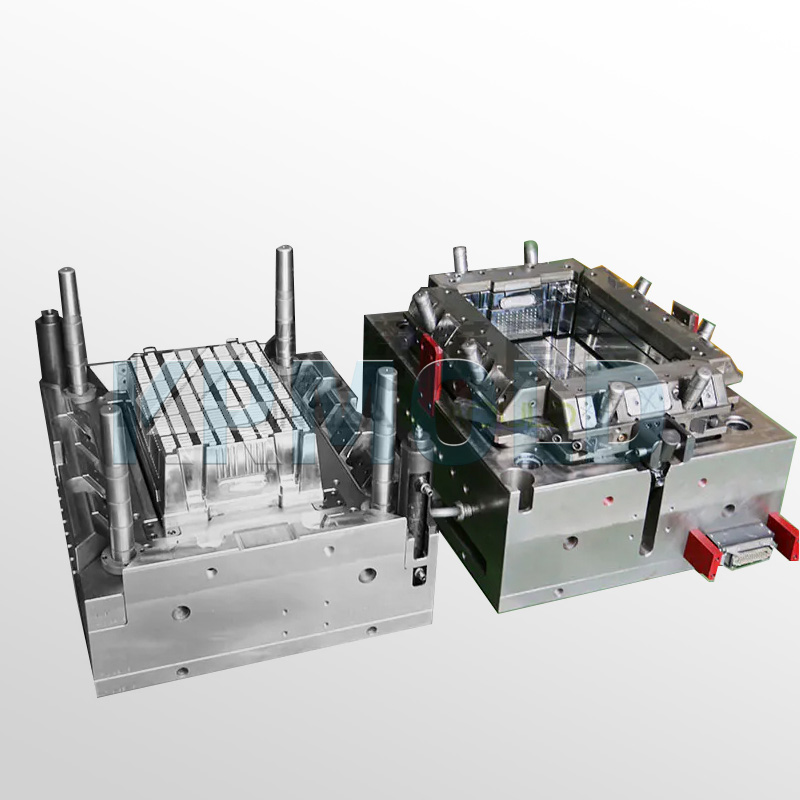
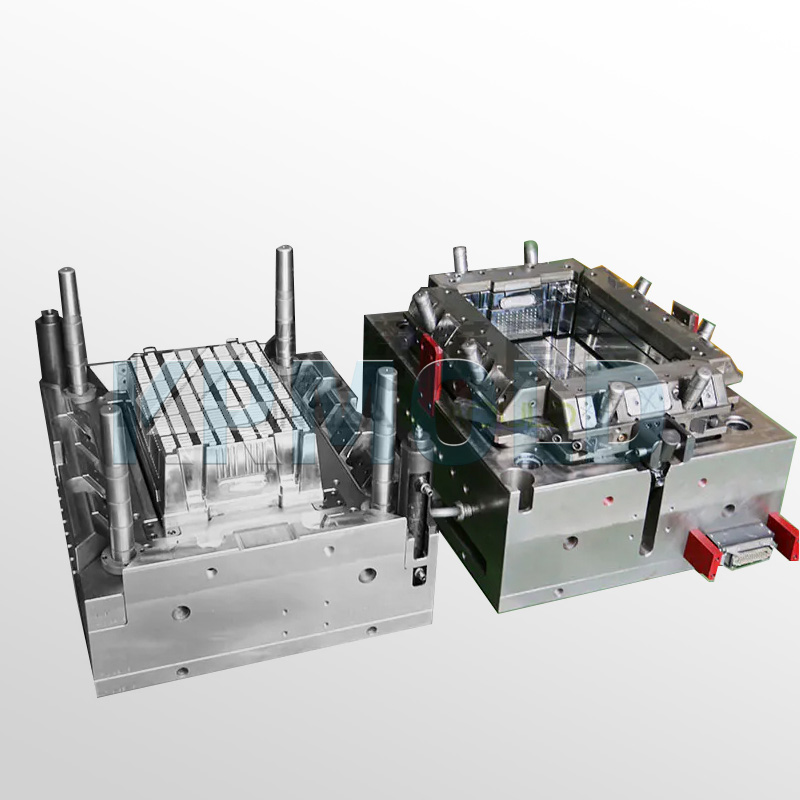
प्लास्टिक के बक्सों में आमतौर पर जटिल ओपन-ग्रिड पैटर्न और इंटरलॉकिंग स्टैकिंग संरचनाएं होती हैं। प्लास्टिक के बक्सों के लिए केआरएमओल्ड इंजेक्शन मोल्ड में एक सटीक चार-तरफा स्लाइडर कोर-पुलिंग तंत्र होता है।
हम उच्च गति वाली प्रत्यावर्ती गति के दौरान स्लाइडर की सटीकता सुनिश्चित करने, घर्षण के कारण होने वाले धातु की धूल के प्रदूषण को कम करने और उत्पादन लाइन पर असाधारण स्वच्छता बनाए रखने के लिए उच्च कठोरता वाली घिसाव-रोधी प्लेटों का उपयोग करते हैं।
3. वजन अनुकूलन और संरचनात्मक मजबूती के बीच संतुलन
क्रेट की सुदृढ़ करने वाली पसलियों के मोल्डफ्लो विश्लेषण के माध्यम से, केआरएमओएलडी डिजाइन चरण के दौरान संभावित धंसाव के निशान और वेंटिंग समस्याओं की भविष्यवाणी करता है।
हमारे प्लास्टिक क्रेट इंजेक्शन मोल्ड ऐसे क्रेट के उत्पादन को संभव बनाते हैं जो संपीड़न शक्ति और गिरने के प्रतिरोध के लिए अंतरराष्ट्रीय शिपिंग मानकों को पूरा करते हैं, साथ ही उत्पाद के वजन और कच्चे माल की लागत को भी कम करते हैं।
4. विनिमेय इन्सर्ट
बाजार की विविध मांगों को पूरा करने के लिए, केआरएमओल्ड प्लास्टिक क्रेट मोल्ड विशिष्ट मोल्ड इंसर्ट के प्रतिस्थापन का समर्थन करता है।
एक ही मोल्ड बेस के भीतर लोगो या डेट स्टैम्प जैसे बॉटम या साइड इंसर्ट को बदलकर, निर्माता जल्दी से कस्टमाइज्ड प्रोडक्शन हासिल कर सकते हैं, जिससे एसेट डेप्रिसिएशन लागत में काफी कमी आती है।
केआरएमओल्ड प्लास्टिक क्रेट इंजेक्शन मोल्ड निर्माण के प्रमुख पहलू
1. संतुलित हॉट रनर इंजीनियरिंग
बड़े प्लास्टिक क्रेट मोल्डों के लिए, फिलिंग बैलेंस उत्पाद की गुणवत्ता के लिए अत्यंत महत्वपूर्ण है। क्रेट आमतौर पर बड़े और संरचनात्मक रूप से सममित होते हैं; गेटों के पार इंजेक्शन दबाव में असमानता से दीवार की मोटाई असमान हो सकती है और मोल्ड में विकृति आ सकती है।
1.1 न्यूनतम दबाव गिरावट के लिए डिज़ाइन
केआरएमओल्ड प्लास्टिक क्रेट इंजेक्शन मोल्ड डिज़ाइन में ग्रेजुएटेड रनर व्यास कमी तकनीक का उपयोग करता है। हम एक स्वाभाविक रूप से संतुलित मैनिफोल्ड डिज़ाइन का उपयोग करते हैं ताकि पिघले हुए प्लास्टिक के प्रत्येक गेट तक पहुँचने में लगने वाला समय अंतर 0.01 सेकंड से कम हो। इससे इंजेक्शन दबाव की आवश्यकता काफी कम हो जाती है और मोल्ड की थकान न्यूनतम हो जाती है।
1.2 ऊष्मीय क्षरण को रोकने के लिए सटीक तापमान नियंत्रण
क्रेट्स आमतौर पर एचडीपीई या पीपी सामग्री से निर्मित होते हैं। केआरएमओएलडी आंतरिक हॉट रनर के तापमान में ±1°C की सीमा के भीतर उतार-चढ़ाव को बनाए रखने के लिए स्वतंत्र क्षेत्रीय तापमान सेंसर का उपयोग करता है। सटीक तापमान नियंत्रण रनर्स के भीतर सामग्री के क्षरण को रोकता है, जिससे यह सुनिश्चित होता है कि क्रेट्स कम तापमान वाले वातावरण में भी उच्च मजबूती और दरार प्रतिरोध बनाए रखें।
2. वेंटिंग और मेश इंजीनियरिंग
प्लास्टिक क्रेट इंजेक्शन मोल्ड की सबसे विशिष्ट विशेषता सैकड़ों या हजारों खुली जालीदार कोशिकाओं की उपस्थिति है।
हाई-स्पीड इंजेक्शन मोल्डिंग के दौरान, हवा आसानी से इन सेलों के सिरों पर फंस जाती है, जिससे गैस फंस जाती है और उत्पाद के जलने या अपूर्ण भरने की समस्या हो जाती है।
2.1 अंतर्निहित स्प्लिट-इंसर्ट वेंटिंग संरचना
केआरएमओल्ड प्लास्टिक क्रेट मोल्ड में प्रत्येक कोर रिब के सिरों पर स्प्लिट इंसर्ट लगे होते हैं, जो वेंटिलेशन के लिए सीम का उपयोग करते हैं। हम वेंट गैप को 0.03 मिमी तक नियंत्रित करते हैं, जिससे फ्लैश उत्पन्न किए बिना हवा तुरंत बाहर निकल जाती है।
2.2 भीषण गर्मी की समस्या का समाधान
फंसी हुई हवा के कारण स्थानीय तापमान 300°C से ऊपर तक बढ़ सकता है, जिससे प्लास्टिक कार्बनयुक्त हो जाता है। परिधिगत वेंटिंग चैनलों और वैक्यूम-सहायता प्राप्त निष्कर्षण प्रणाली को शामिल करके, केआरएमओल्ड यह सुनिश्चित करता है कि - यहां तक कि 35 सेकंड के तीव्र चक्र के दौरान भी - क्रेट की सतह बेदाग बनी रहे, उस पर कोई सफेदी या झुलसने के निशान न पड़ें।
प्लास्टिक क्रेट इंजेक्शन मोल्ड के अनुप्रयोग
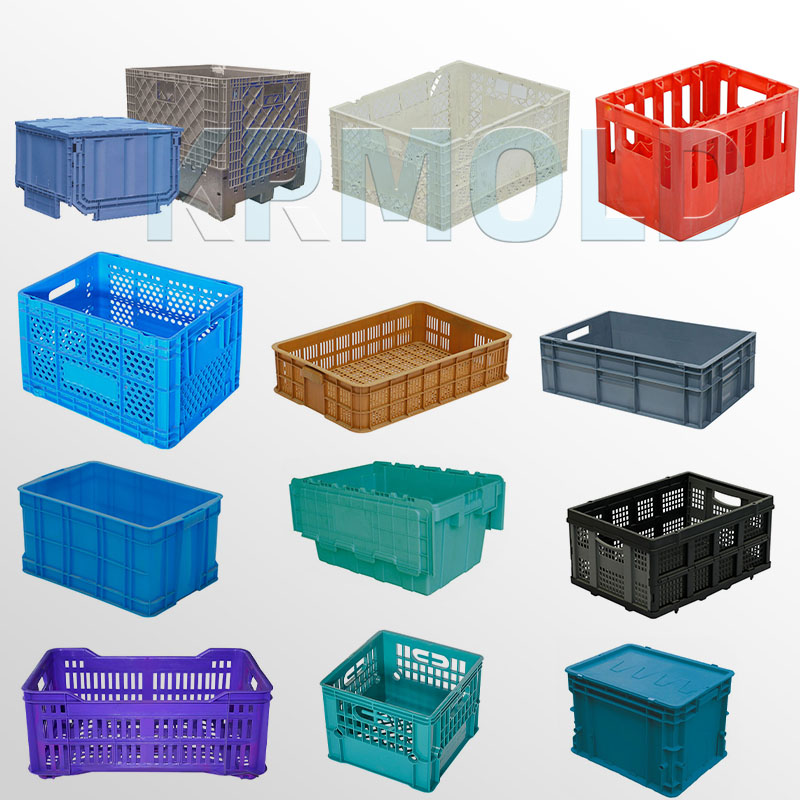
कृषि एवं खाद्य वितरण: फलों और सब्जियों के लिए डिज़ाइन किए गए हवादार प्लास्टिक क्रेट मोल्ड; डिज़ाइन में नुकीले कोणों की अनुपस्थिति पर जोर दिया गया है ताकि उपज को कुचलने से होने वाले नुकसान से बचाया जा सके।
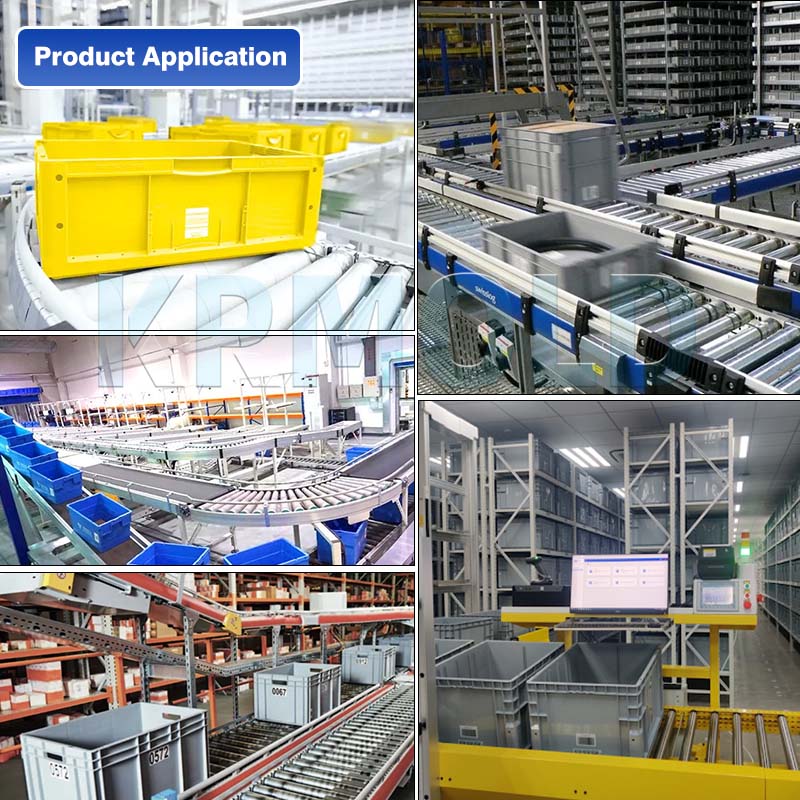
लॉजिस्टिक्स और वेयरहाउसिंग: स्टैकेबल प्लास्टिक क्रेट इंजेक्शन मोल्ड जो स्वचालित भंडारण और पुनर्प्राप्ति प्रणालियों के साथ संगत है, जिसके लिए तली की समतलता की सहनशीलता ±0.2 मिमी के भीतर नियंत्रित होनी चाहिए।
औद्योगिक परिशुद्धता पुर्जों की हैंडलिंग: ऑटोमोटिव पुर्जों और इलेक्ट्रॉनिक घटकों की हैंडलिंग के लिए डिज़ाइन किया गया भारी-भरकम, स्थैतिक-रोधी और प्रभाव-प्रतिरोधी प्लास्टिक क्रेट मोल्ड।
रिटेल कोलैप्सिबल क्रेट्स: जटिल मल्टी-हिंज संरचनाओं वाले कोलैप्सिबल क्रेट्स के लिए प्लास्टिक क्रेट मोल्ड; ये केआरएमओल्ड के प्रमुख उत्पाद हैं जो स्थान दक्षता के लिए अनुकूलित हैं।
गुणवत्ता नियंत्रण
प्रत्येक प्लास्टिक क्रेट इंजेक्शन मोल्ड को डिलीवरी से पहले केआरएमओएलडी के कठोर बहु-स्तरीय गुणवत्ता निरीक्षणों से गुजरना होगा:
●स्टील की कठोरता का परीक्षण: यह सुनिश्चित करता है कि मुख्य घटक निर्दिष्ट एचआरसी कठोरता स्तरों को पूरा करते हैं, जिससे दीर्घकालिक उत्पादन के दौरान पार्टिंग लाइन के ढहने को रोका जा सके।
●ड्राई साइकिल टेस्टिंग: यांत्रिक गतिविधियों की सुगमता को सत्यापित करने के लिए निरंतर 24 घंटे का ड्राई-रन परीक्षण।
●कूलिंग चैनल प्रेशर टेस्टिंग: यह सुनिश्चित करता है कि उच्च दबाव वाले परिसंचारी शीतलन जल के तहत रिसाव का कोई खतरा नहीं है।
●T1 नमूने का पूर्ण-आयामी निरीक्षण: कोऑर्डिनेट मेजरिंग मशीन का उपयोग करके महत्वपूर्ण आयामी सहनशीलता को सत्यापित करें।
प्लास्टिक के प्रकार (जैसे पीपी, एबीएस) और पोस्ट-प्रोसेसिंग आवश्यकताओं (जैसे छिड़काव, सिल्क स्क्रीन प्रिंटिंग) को निर्दिष्ट करें, और 2 डी या 3 डी प्लास्टिक भाग चित्र प्रदान करें। साथ ही, उत्पादन मात्रा, उपस्थिति आवश्यकताओं, सहनशीलता मानकों आदि को प्रदान करें।
आम तौर पर, हमारे इंजीनियर ग्राहक द्वारा पूरी उत्पादन आवश्यकताओं को प्रस्तुत करने के तुरंत बाद कोटेशन तैयार करना शुरू कर देंगे। आमतौर पर इसमें लगभग 1-3 दिन लगते हैं।
नियमित इंजेक्शन मोल्ड्स के लिए लीड टाइम आमतौर पर 30-60 दिन होता है, और जटिल मोल्ड्स के लिए यह अधिक लंबा हो सकता है। उदाहरण के लिए, लिक्विड सिलिकॉन मोल्ड्स के लिए सामान्य लीड टाइम लगभग 60 दिन होता है, जिसमें डिज़ाइन, निर्माण, मोल्ड परीक्षण आदि शामिल होते हैं।
उच्च परिशुद्धता प्रसंस्करण प्रौद्योगिकी: उच्च परिशुद्धता उपकरण जैसे कि सीएनसी मशीनिंग सेंटर (सीएनसी) और इलेक्ट्रिक डिस्चार्ज मशीनिंग (ईडीएम) का उपयोग सीएडी/सीएएम सॉफ्टवेयर के संयोजन में डिजाइन प्रक्रिया को अनुकूलित करने के लिए किया जाता है। गुणवत्ता नियंत्रण: समन्वय मापक मशीन (सीएमएम) द्वारा मोल्ड के प्रमुख आयामों का निरीक्षण और परीक्षण मोल्डिंग चरण के दौरान कई नमूना बैचों का सत्यापन। सामग्री का चयन: डाई नट्स के जीवन को बढ़ाने के लिए उच्च घिसाव प्रतिरोध (जैसे H13, S136) और सतह उपचार (जैसे नाइट्राइडिंग, क्रोम प्लेटिंग) वाले डाई स्टील का उपयोग करें।
हर 50,000 मोल्ड के बाद, गाइड पिलर, इजेक्टर पिन और अन्य घिसे हुए हिस्सों की जाँच करें, और मोल्ड की सतह पर बचे हुए प्लास्टिक और जंग को साफ करें। घर्षण हानि को कम करने के लिए स्लाइडिंग भागों (जैसे टिल्ट टॉप, स्लाइडर) के लिए उच्च तापमान वाले ग्रीस का उपयोग करें। सुनिश्चित करें कि पानी का सर्किट सुचारू है और तापमान का अंतर ≤5℃ है ताकि थर्मल तनाव के कारण मोल्ड के टूटने से बचा जा सके।
सामग्री की मोल्ड लागत लगभग 30-40% (जैसे कि 1 टन P20 स्टील की कीमत लगभग 20,000 युआन) के लिए जिम्मेदार है, प्रसंस्करण लागत 50% से अधिक (सीएनसी श्रम प्रति घंटा दर लगभग 80-150 युआन / घंटा) के लिए जिम्मेदार है। छोटे बैच उत्पादन एल्यूमीनियम मोल्ड चुन सकते हैं या संरचनात्मक डिजाइन को सरल बना सकते हैं; जीवन को बढ़ाने के लिए कार्बाइड आवेषण का उपयोग करने के लिए 100,000 से अधिक टुकड़ों की सिफारिश की जाती है!
मोल्ड इंजेक्शन उत्पादों को डिजाइन आवश्यकताओं (जैसे आकार, उपस्थिति) को पूरी तरह से पूरा करने की आवश्यकता है, और निरंतर और स्थिर उत्पादन हो सकता है। मोल्ड मार्किंग, निरीक्षण रिपोर्ट (जैसे सामग्री कठोरता परीक्षण) और इंजीनियरिंग चित्र पूर्ण होने चाहिए।
मोल्ड स्टील (जैसे S136H, एनएके80 और अन्य आयातित सामग्री अधिक महंगी होती हैं) और मोल्ड भ्रूण के प्रकार (एल्यूमीनियम मोल्ड की अल्पकालिक लागत कम होती है, लेकिन जीवन छोटा होता है) सीधे लागत को प्रभावित करते हैं, पाजी/सीएई/कैम डिजाइन प्रौद्योगिकी, हॉट रनर सिस्टम आदि के उपयोग से अग्रिम निवेश में वृद्धि होगी, लेकिन दीर्घकालिक लाभ (जैसे स्प्रूज़ को कम करना, उत्पादन क्षमता में वृद्धि) को बढ़ाया जा सकता है।